製程檢驗與管制圖表單整套(IPQC/SPC)
從開線檢查、巡檢到統計分析,把「製程穩不穩」變成看得到的數字。
共 20 款(Excel 11・Word 9)・1 款免費・繁體中文、無浮水印
「製程檢驗與管制圖整套」20 款,全部含在終身版
NT$388一次買斷
不只這一套:全站 3,404 款 Excel/Word 都能下載,不另收年費。早鳥價限前 50 位,還剩 47 位。
買終身版,下載這一整套 →付款後由專人開通,通常一小時內完成
👑 你是終身會員,這一套 20 款都可以直接下載。
適合誰
- ✓ 負責 IPQC 巡檢或製程品質的人
- ✓ 要開始做 SPC、卻不想從零寫公式的工廠
- ✓ 客戶要求提供管制計畫或製程能力資料的供應商
照工作流程,這一套有哪些表
1開線前定好標準
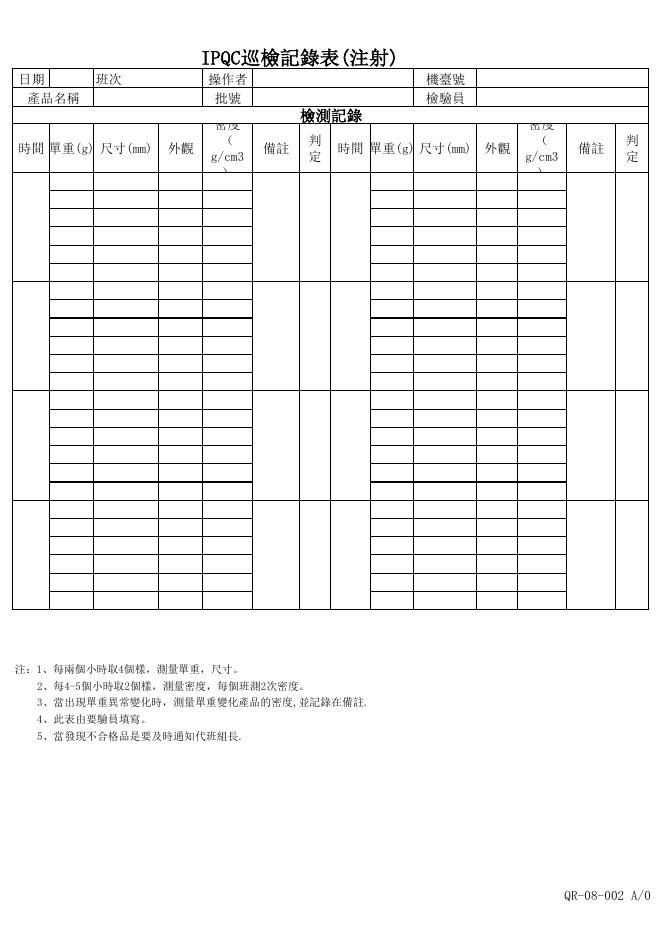
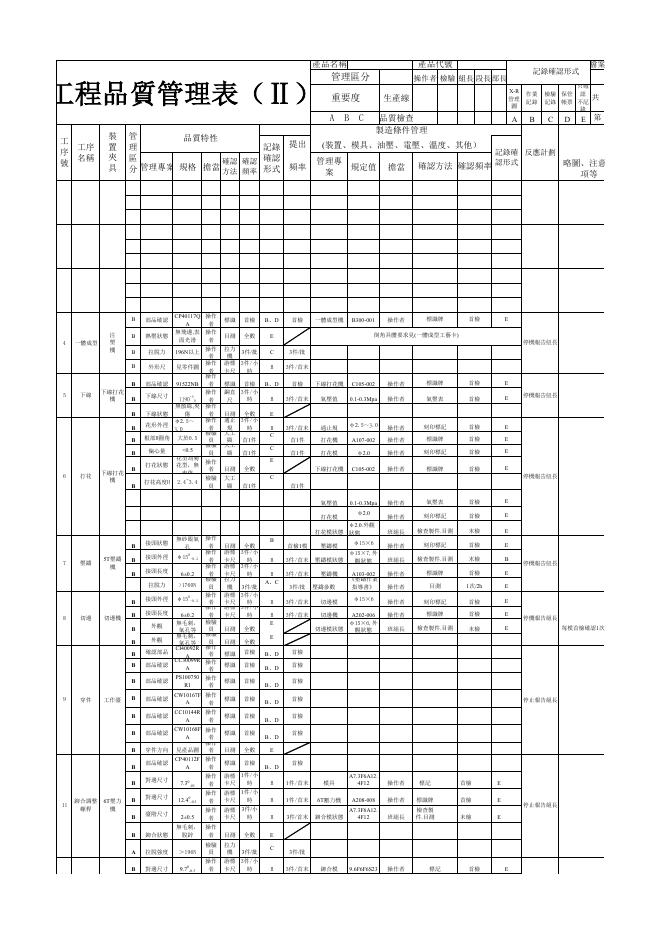
每道工序管什麼、規格多少、多久檢一次,先寫進 QC 工程表與檢驗標準,現場才有依據。
2生產中巡檢
固定時間巡線,比到了成品才發現整批不良便宜得多。紀錄要寫時間點,才知道問題從什麼時候開始。
3找出最大的問題
柏拉圖看哪幾種不良佔最多、魚骨圖整理可能原因、直方圖看分布、推移圖看趨勢,先處理影響最大的。
4管制圖與製程能力
量測值用 Xbar-R、不良率用 P 管制圖,看製程有沒有失控;再用製程能力分析確認能不能穩定做到規格。
5異常處理
發現異常要有固定的通報與處理路線,避免只在現場調一調、沒有留下原因和對策。
先看表長什麼樣
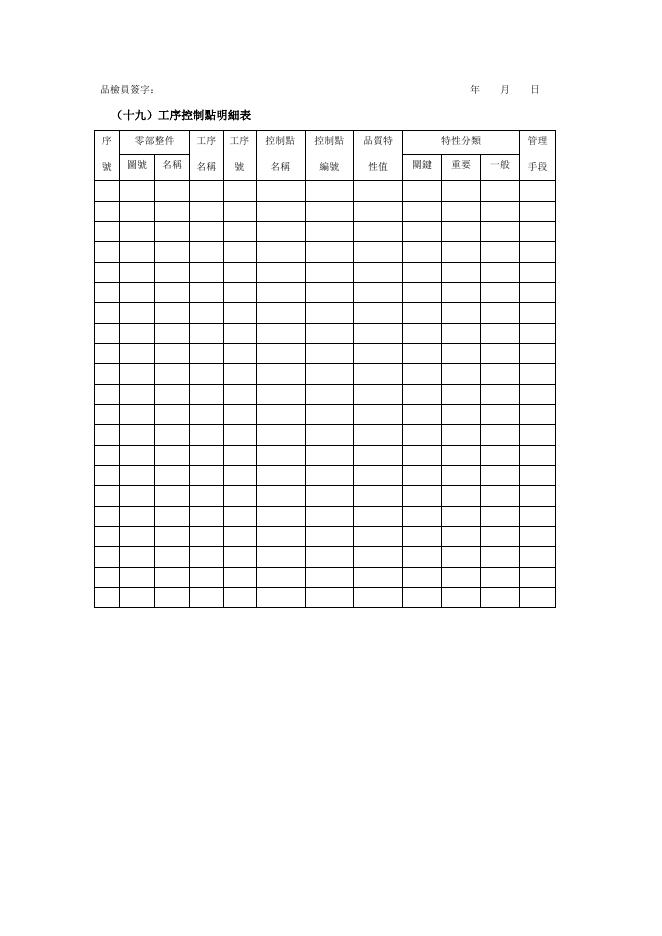
每一款都能開預覽;標「免費」的現在就能下載試用。
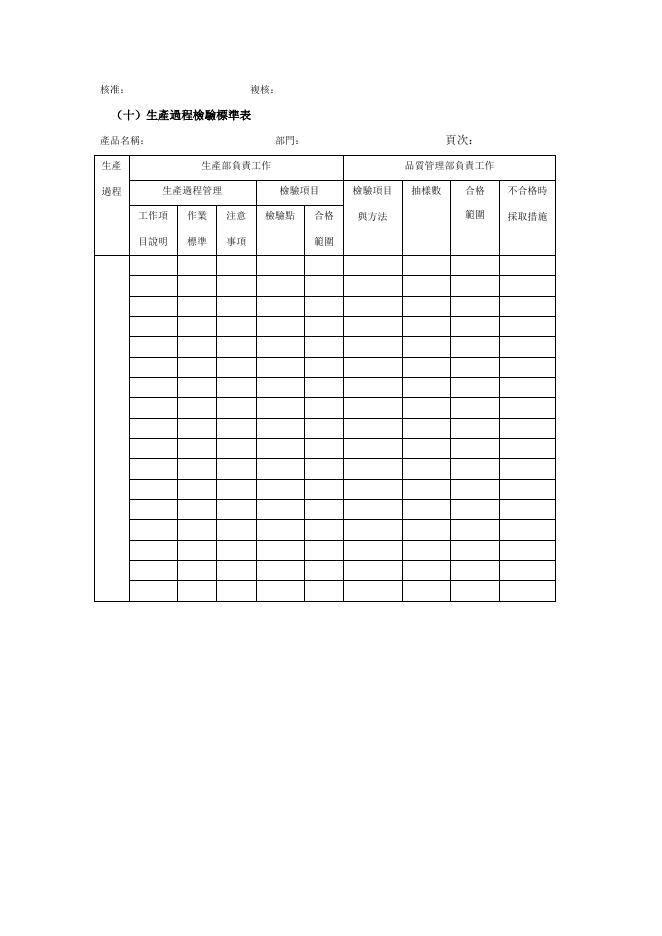
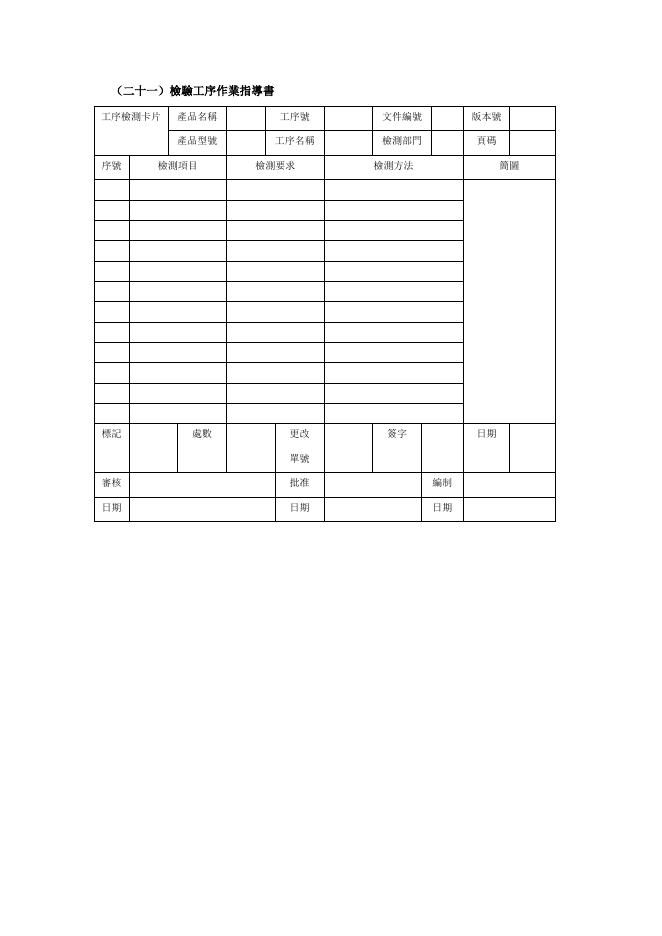
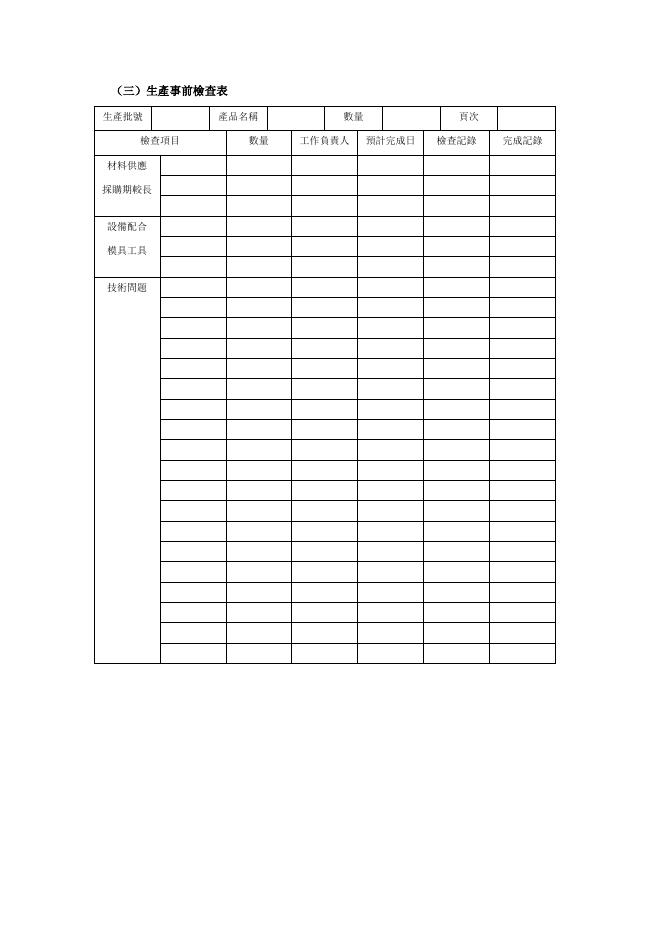
現場最常漏掉的地方
- □ 巡檢紀錄是真的照時間做,還是下班前一次補完
- □ 管制界限是用自己製程的數據算的,還是直接拿規格當界限
- □ 超出管制界限時有沒有留下原因與處置
- □ 換線、換料、換模後有沒有做首件確認
常見問題
Xbar-R 管制圖和 P 管制圖怎麼選?
量長度、重量、強度等連續數值用 Xbar-R;統計不良件數或不良率這類計數資料用 P 管制圖。
管制界限和規格界限有什麼不同?
規格界限是客戶或設計要求的範圍;管制界限是由製程自己的數據算出來的,用來判斷製程有沒有異常。產品在規格內,製程仍可能已經失控。
QC 工程表是什麼?
QC 工程表(管制計畫,Control Plan)把每道工序的管制項目、規格、檢驗方法、頻率、負責人與異常處置列在一張表,是現場檢驗與巡檢的依據。
「製程檢驗與管制圖整套」20 款,全部含在終身版
NT$388一次買斷
不只這一套:全站 3,404 款 Excel/Word 都能下載,不另收年費。早鳥價限前 50 位,還剩 47 位。
買終身版,下載這一整套 →付款後由專人開通,通常一小時內完成
👑 你是終身會員,這一套 20 款都可以直接下載。